Joustavan filamentin tulostuksen yleisimmät ongelmat ja parhaat ratkaisut
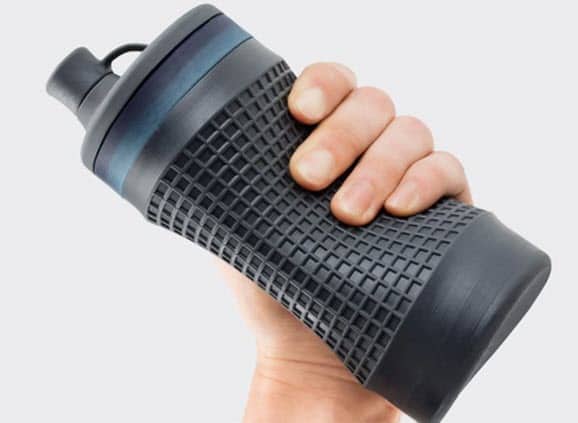
 Joustavan filamentin, kuten TPU:n, käyttö 3D-tulostuksessa voi avata täysin uusia mahdollisuuksia, mutta samalla se voi aiheuttaa haasteita. Moni harrastaja ja ammattilainen kohtaa samoja ongelmia: säikeilyä, heikkoa pursotusta, reikiä kerroksissa tai epätasaisia täyttöjä. Onneksi suurin osa näistä pulmista ratkeaa helposti oikeilla asetuksilla ja pienillä muutoksilla tulostusprosessiin.
Tässä kattavassa oppaassa käymme läpi joustavan filamentin yleisimmät ongelmat 3D-tulostuksessa sekä selkeät ohjeet niiden ratkaisemiseksi. (lähde: Recreus).
Miksi joustavan filamentin tulostaminen on haastavaa?
Toisin kuin PLA, PETG tai ABS, joustavat filamentit kuten TPU ja TPE käyttäytyvät tulostettaessa hyvin eri tavalla. Materiaalin elastisuus saa sen venymään ja joustamaan myös suuttimen ja extruuderin sisällä. Tämä voi johtaa esimerkiksi säikeilyyn, alitäyttöön tai pursotusongelmiin. Kun tiedät, mistä ongelmat johtuvat, voit helposti säätää tulostusparametrit kuntoon.
Ongelma 1: Säikeily joustavalla filamentilla
Kun käytät TPU:ta, yksi yleisimmistä ilmiöistä on runsas säikeily tulosteen eri kohtien välillä. Tämä johtuu materiaalin juoksevuudesta.
Ratkaisu:
- Nosta vetäytymisnopeutta (esim. 120 mm/s).
- Kasvata vetäytymisetäisyyttä pienin askelin (esim. 6,5 mm).
- Aseta matkanopeus maksimiin (160–180 mm/s).
- Laske suuttimen lämpötilaa 3 °C kerrallaan.
Ongelma 2: Riittämätön pursotus TPU:lla
Jos kerroslinjat näyttävät heikoilta tai niissä on aukkoja, ongelmana on yleensä liian vähäinen materiaalin syöttö.
Ratkaisu:
- Lisää lämpötilaa 3–5 °C.
- Varmista, että filamentti ei luista syöttörullilla.
- Kasvata pursotuskerrointa (extrusion multiplier) arvoon 1,3.
- Hidasta tulostusnopeutta.
- Puhdista suutin ja kuivaa filamentti (2 h / 45–50 °C).
Ongelma 3: Reiät yläkerroksissa
Hyvältä näyttävässä tulosteessa voi silti olla pieniä kuoppia ylemmissä kerroksissa.
Ratkaisu:
- Lisää yläkerroksia (vähintään 4–7).
- Nosta täyttöprosenttia (esim. yli 12 %).
- Laske lämpötilaa 5 °C askelin.
- Käytä 100 % tuuletusta.
Ongelma 4: Epätasainen täyttö
Jos kappaleen ulkoseinät ovat kunnossa, mutta sisäinen täyttö näyttää rikkonaiselta, syy löytyy yleensä liian korkeasta nopeudesta tai väärästä lämpötilasta.
Ratkaisu:
- Hidasta täytön tulostusnopeutta.
- Nosta lämpötilaa 5 °C kerrallaan.
- Kiristä filamentin syötön puristusta.
- Lisää virtausta 5 %.
- Kuivaa filamentti ennen käyttöä.
Ongelma 5: Kaareutuvat reunat
Jyrkissä kulmissa ja ulokkeissa reunat voivat kaartua ylöspäin, mikä heikentää kerrosten tarttumista.
Ratkaisu:
- Hidasta reunojen tulostusnopeutta (15–20 mm/s).
- Käytä terävämpää suutinta.
- Kytke tuuletin pois (0 %).
- Säädä lämpötila mahdollisimman alhaiseksi.
Ongelma 6: Kehät eivät tartu toisiinsa
Jos kappaleen ulkoseinät jäävät erilleen, syynä voi olla liian matala lämpötila tai viipalointiohjelman asetukset.
Ratkaisu:
- Hidasta kehien tulostusnopeutta.
- Nosta lämpötilaa 5 °C kerrallaan.
- Säädä viipalointiohjelmassa suuttimen halkaisijaa hieman pienemmäksi (esim. 0,32–0,35 mm 0,4 mm suuttimella).
- Puhdista suutin ja varmista sen virtaus.
Yhteenveto: Näin onnistut TPU-tulostuksessa
Joustavan filamentin, kuten TPU:n, tulostaminen vaatii hieman enemmän säätöä kuin esimerkiksi PLA:n, mutta tulokset palkitsevat. Kun osaat säätää lämpötilan, nopeuden ja jäähdytyksen oikein, vältät yleisimmät ongelmat ja saat kestäviä, laadukkaita osia moniin käyttökohteisiin.
Verkkokaupastamme löydät Recreuksen filamentit.
Haluatko lisätietoa 3D-tulostuksesta tai neuvoja oikean filamentin valintaan? Ota yhteyttä.


 3D Cadsolutions - Asiantuntijat ja yhteyshenkilöt


 3D Cadsolutions - Muita referenssejä


 3D Cadsolutions - Muita bloggauksia


 ite wikin yrityshaku »
 Kaikki it-alan työpaikat »
 ite wikin referenssihaku »
 Kaikki it-alan tapahtumat »
 ite wikin julkaisuhaku »